Varför avgör plåttillverkning om ditt projekt skickas i tid?
Om du någonsin har godkänt en ritning, väntat på delar och sedan upptäckt att hålen inte står i linje, är finishen inkonsekvent, eller så behöver monteringen plötsligt "omarbetas", du är inte ensam.Plåttillverkningser okomplicerad ut tills små beslut – materialval, böjning, svetsstrategi, ytfinish och inspektion – börjar blandas till förseningar och kostnadsöverskridanden.
Den här artikeln bryter ner den praktiska, köparfokuserade sidan avPlåttillverkning: där projekt vanligtvis misslyckas, hur du riskerar din första beställning och vad du ska fråga en leverantör så att du får delar som passar, ser rätt ut och kommer fram när du behöver dem. Du hittar också en enkel checklista, jämförelsetabeller och vanliga frågor som du kan återanvända med ditt eget team.
Innehållsförteckning
- Skissera
- Vad är plåttillverkning i verkliga termer?
- Vilka är de problem som köpare stöter på?
- Vilka processer är viktigast för din del?
- Vad bör du bekräfta innan du släpper en ritning?
- Vilka kvalitetskontroller förhindrar dyra överraskningar?
- Vad kostar drivenheter och hur sänker man den utan att ge avkall på funktionen?
- Hur skyddar du ledtiden och håller kommunikationen skarp?
- Hur kan en leverantör stödja dig från prototyp till volym?
- FAQ
- Avslutande anteckningar
Skissera
- DefinieraPlåttillverkningur ett köparperspektiv (inte en lärobok).
- Kartlägg de vanligaste felpunkterna som orsakar skrot, omarbetning och schemafel.
- Visa hur val av skärning, bockning, sammanfogning och efterbehandling påverkar passform och utseende.
- Tillhandahåll en checklista för ritning som du kan använda för att förhindra missförstånd.
- Förklara praktiska inspektionsgrindar och acceptanskriterier.
- Identifiera kostnadsspakarna som köpare kan kontrollera tidigt, innan verktyg och revisioner.
- Dela ett leverantörsarbetsflöde som minskar risken från prototyp till produktion.
- Svara på vanliga frågor som köpare frågar precis innan de gör en beställning.
Vad är plåttillverkning i verkliga termer?
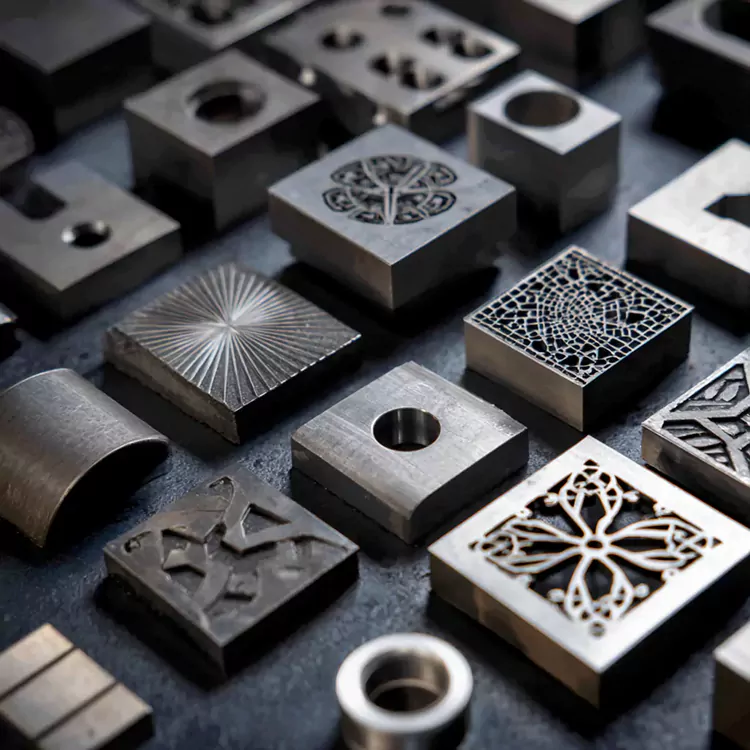
Plåttillverkningär processen att förvandla platt metallplåt till funktionella delar – kapslingar, konsoler, paneler, ramar, chassi, kåpor – genom en sekvens av steg som skärning, bockning, sammanfogning och ytbehandling. Men verkligheten för köparen är enklare:
- Du köper förutsägbarhet.Delen ska passa din montering första gången, inte efter "mindre justeringar".
- Du köper repeterbarhet.Den 200:e biten bör matcha den 1:a delen inom dina toleransbehov.
- Du köper koordination.Laserskärningsnoggrannhet, böjvinklar, svetsförvrängning och beläggningstjocklek måste fungera tillsammans.
NärPlåttillverkninggörs bra, det känns tråkigt — på bästa sätt. Ditt monteringsteam slutar improvisera, ditt lager slutar samla på sig "nästan rätt" delar, och dina lanseringsdatum slutar röra sig.
Vilka är de problem som köpare stöter på?
De flesta plåtproblem är inte "mysterieproblem". De är förutsägbara resultat av missade antaganden. Här är de smärtpunkter jag ser köpare försöka undvika – och de uppströmsbeslut som vanligtvis fixar dem.
| Köparens smärtpunkt | Hur det ser ut | Vad brukar orsaka det | Hur man förhindrar det |
|---|---|---|---|
| Delar passar inte vid montering | Hålen är felinriktade, kanterna stör, fästelementen binder | Otydliga datum, inkonsekventa böjantaganden, toleransstack-up ignoreras | Lås utgångspunkter, definiera kritiska dimensioner för att passa, bekräfta metoden för böjtillåtelse |
| Synliga kosmetiska defekter | Repor, gropar, apelsinskal, ojämn färg | Hanteringsmärken, fel ytförberedelse, variation i beläggningens tjocklek | Definiera kosmetiska zoner, specificera ytkvalitet, lägg till förpackningar och skyddskrav |
| Vridning efter svetsning | Paneler inte längre platt; dörrarna stängs inte | Värmeförvrängning, dålig fixtur, svetssekvens inte planerad | Använd fixturer, begränsa kontinuerliga svetsar, validera sekvens, överväg nitar/clinching |
| Ledtiden förändras hela tiden | "Väntar på material", "väntar på beläggningsöppning" | Sällsynt material, för många finishvarianter, godkännanden saknas | Standardisera material/finish, förgodkänna prover, ge tydlig revisionskontroll |
| Oväntade kostnadstoppar | Citat hoppar efter DFM granskning | Snäva toleranser överallt, komplexa böjar, sekundära operationer inte planerade | Applicera snäva toleranser endast där det behövs; förenkla funktioner; kombinera verksamheten |
Den tysta sanningen: de flesta köpare behöver inte "perfekta" delar – de behöverkonsekventdelar som möter funktion och utseende krav, uppbackade av tydliga acceptanskriterier.Plåttillverkningblir smärtsamt när acceptans antyds istället för definierad.
Vilka processer är viktigast för din del?
Köpare behandlar ofta tillverkning som en samlad tjänst, men processval förändrar dina resultat direkt. Använd det här avsnittet som en mental modell för vad du ska betona i din anbudsförfrågan och ritningsanteckningar.
- Skärande: Laserskärning är vanligt för precisionsprofiler; stansning kan vara effektivt för upprepade mönster; klippningsarbeten för raka snitt.
- Böjning: Kantpressar bildar böjar, men böjradie, återfjädring och kornriktning påverkar noggrannheten och sprickrisk.
- Sammanfogning: Alternativen inkluderar punktsvetsning, MIG/TIG-svetsning, nitning, clinching och fästelement – alla med avvägningar i styrka och distorsion.
- Ytbehandling: Pulverlackering, plätering, borstning, anodisering (för aluminium) eller målning—finish påverkar korrosionsbeständigheten och visuella konsistens.
| Beslutsområde | Bäst när du behöver | Risk om inte specificerat | Köpartips |
|---|---|---|---|
| Laserskärning vs stans | Komplexa former, snabb iteration, rena kanter | Gradriktning, kantvärmeton, mikroflikar förväntas inte | Ange gradningskrav och kantskick (speciellt för praktiska delar) |
| Svetsning vs nit/clinching | Tätade fogar, hög hållfasthet, färre hårdvara | Skevningar, stänk, slipmärken i kosmetiska zoner | Definiera kosmetiska ansikten och tillåt alternativ sammanfogning för att minska distorsion |
| Pulverlack kontra plätering | Slitstark beläggning, färgalternativ, bra täckning | Tjockleken påverkar hålstorlekar och passform | Kalla ut "maskering" och vilka funktioner som måste förbli beläggningsfria |
Vad bör du bekräfta innan du släpper en ritning?
Om du vill ha färre revisioner är ditt mål att ta bort oklarheter. Här är en praktisk checklista för pre-release som fungerar för fästen och höljen likadana iPlåttillverkning.
- Material spec: grad, tjocklek och om substitution är tillåten (och inom vilket intervall).
- Datum och kritiska egenskaper: identifiera de ytor som styr passning, inriktning och montering.
- Hålstrategi: bekräfta vilka hål som är fria, vilka som är gängade och vilka som behöver försänka/försänka.
- Böjer: klargör böjningsvinklar, förväntningar på inre radie och om det platta mönstret är informativt eller kontrollerande.
- Kantskick: specificera gradning, fasning och eventuella krav på "säker att hantera".
- Svetsanteckningar: svetstyp och storlek, kosmetisk sida, krav på slipning/rengöring och förvrängningsgränser.
- Avsluta: färg, struktur, förväntningar på beläggningens tjocklek, maskeringsområden och salt/korrosionsförväntningar om relevant.
- Kosmetiska zoner: märk "A-yta" områden som måste se rena ut under normalt betraktningsavstånd.
- Förpackning: lägg till skyddskrav om ytkvaliteten är viktig (film, separatorer, individuellt omslag).
- Revisionskontroll: en ritning per revision, tydlig ändringssammanfattning och en enda punkt för godkännande.
Vilka kvalitetskontroller förhindrar dyra överraskningar?
Kvalitet är inte bara "inspektera i slutet." IPlåttillverkning, är det bästa sättet att infoga lättviktskontroller på de ställen där felen är billigast att åtgärda.
- Verifiering av inkommande material: tjocklek, grundläggande identifiering och visuellt tillstånd.
- Första artikelbesiktningen: bekräfta kritiska mått innan du kör hela satsen.
- Pågående böjningskontroller: stickprovsvinklar och viktiga flänsdimensioner för att fånga avdrift tidigt.
- Validering av svetsfixtur: bekräfta att fixturen håller inriktningen och förhindrar kumulativ distorsion.
- Förfinish rengöring: Ytförberedande konsistens är en viktig drivkraft för beläggningens utseende.
- Slutbesiktning: verifiera funktionsnedsättningar + kosmetisk godkännande innan packning.
Om din del har gränssnitt med andra komponenter, be din leverantör att inspektera till samma datum som din montering använder. Annars riskerar du att klara inspektionen men inte passa.
Vad kostar drivenheter och hur sänker man den utan att ge avkall på funktionen?
Kostnad inPlåttillverkningär sällan "bara förlossning". Det är den totala komplexiteten du bakade in i delen: inställningar, drift, verktyg, efterbehandling och den dolda skatten på skrot och omarbetning. Här är de största spakarna köpare kontrollerar.
| Kostnadsdrivare | Vad ökar det | Vad köpare kan göra |
|---|---|---|
| Toleranser | Alltför snäva toleranser för icke-kritiska egenskaper | Använd snäva toleranser endast där de påverkar passform/funktion |
| Antal operationer | Extra sekundära operationer (manuell gradning, borrning, slipning) | Designfunktioner för färre operationer; tillåta standardiserade kantbrytningar |
| Svetsning & kosmetika | Svetsar på synliga ytor som kräver slipning och efterlackering | Flytta leder till dolda zoner; använd mekanisk skarvning där det är tillåtet |
| Avslutande komplexitet | Flera färger/strukturer, strikta kosmetiska förväntningar, maskerande överraskningar | Standardisera ytbehandlingar; definiera maskering på framsidan; godkänn prover tidigt |
| Materialval | Icke-standardiserade kvaliteter, tjocklekar eller begränsat utbud | Använd vanliga material när det är möjligt; tillåta likvärdiga substitutioner med gränser |
En köpvänlig regel: varje "särskild notering" kan vara giltig - förstå bara att det vanligtvis lägger till hanterings- eller installationstid. Om du vill ha lägre kostnad och jämnare ledtid, reducera varianter (material, ytbehandlingar, hårdvarutyper) där du kan.
Hur skyddar du ledtiden och håller kommunikationen skarp?
Förseningar uppstår ofta när en leverantör måste pausa och ställa frågor som borde ha besvarats i RFQ-paketet. Om du villPlåttillverkningför att gå snabbt, skapa en "beslutsklar" begäran.
- Skicka rätt filer: en ren PDF-ritning plus en 3D-fil när det är möjligt.
- Markera kritiska dimensioner: anta inte att butiken vet vad din montering bryr sig om.
- Definiera finish och kosmetiska zoner: inkludera foton eller en enkel anteckning som "framsidan är kosmetisk."
- Ange kvantiteter och prognos: prototyper, pilotkörning och förväntad månatlig volym kan ändra planen.
- Lås en enda godkännandeägare: en person godkänner prover, ändringar och undantag.
- Håll revideringar disciplinerade: använd versionerade filnamn och en kort ändringssammanfattning.
Hur kan en leverantör stödja dig från prototyp till volym?
En kapabel leverantör gör mer än att "tillverka delar". De hjälper dig att välja processvägar som skyddar passform, utseende och schema som du skalar. Till exempel,Shenzhen Honmor Precision Technology Co., Ltd. stödjer kunder som behöverPlåttillverkningsom övergår smidigt från snabba prototyper till repeterbar produktion – särskilt när en kapsling, konsolen eller chassit måste anpassas till snäva monteringskrav.
Ett praktiskt arbetsflöde som minskar risken
- Genomförbarhetsgranskning: bekräfta antaganden om material, böjar, sammanfogning och finish före offert.
- Prototypbygge: producera en liten sats med fokuserad inspektion av kritiska funktioner för att passa.
- Prov godkännande: anpassa efter kosmetisk standard, beläggningstjocklekseffekter och hårdvarupassning.
- Kontrollplan: definiera vad som ska kontrolleras, hur ofta och vad som händer om en avvikelse inträffar.
- Produktionskörning: repeterbar routing, dokumenterade inställningar och konsekvent förpackning.
FAQ
-
Vilken information ska jag inkludera i en offertförfrågan för plåttillverkning?
Inkludera materialkvalitet/tjocklek, kvantitet (prototyp och volym), finishkrav, kosmetiska zoner, kritiska dimensioner, föredragen sammanfogningsmetod (eller acceptabla alternativ), och filuppsättningen (PDF-ritning + 3D-modell om tillgänglig). -
Hur undviker jag att hålen förskjuts efter böjning?
Se till att utgångspunkter är definierade, kritiska hålpositioner är bundna till dessa utgångspunkter och antaganden om böjning bekräftas (inre radie och metod för böjtillåtelse). Om hålet är mycket nära en krök, överväg designändringar för att minska risken för snedvridning. -
Påverkar beläggning passformen?
Ja. Beläggning ger tjocklek och kan dra åt spelrum, särskilt på hål, slitsar och matchande kanter. Om passformen är kritisk, definiera maskeringsområden eller justera måtten därefter. -
Vad är det snabbaste sättet att minska ledtiden?
Standardisera material och ytbehandlingar, reducera varianter, godkänn prover snabbt och tillhandahåll ett rent revisionskontrollerat paket. De flesta förseningar kommer från att vänta på förtydliganden eller godkännanden. -
Hur kan jag balansera kosmetiska krav med kostnad?
Definiera kosmetiska zoner endast där kunderna kommer att se dem och slappna av kraven någon annanstans. Placera svetsar och fogar på dolda ytor när det är möjligt och ange realistiska acceptanskriterier. -
När ska jag välja svetsning vs mekanisk infästning?
Välj svetsning för täta fogar och hög hållfasthet. Välj nitning/clinching/fästen när du vill ha lägre distorsion, lättare service, eller bättre kosmetika på synliga ansikten.
Avslutande anteckningar
Skillnaden mellan en smidig ordning och en smärtsam kommer vanligtvis ner på klarhet: vad måste passa, vad måste se bra ut, vad kan variera och hur du ska verifiera det. När du väl uttryckt dessa förväntningar,Plåttillverkningförvandlas från "trial-and-error" till ett repeterbart system.
Redo att gå från ritningar till pålitliga delar?
Om du planerar ett nytt hölje, konsol, chassi eller panel och vill ha färre revisioner, jämnare ledtider och renare kosmetiska resultat, nå ut tillShenzhen Honmor Precision Technology Co., Ltd.med dina filer och målkrav — dåkontakta ossatt diskutera den bästa vägen från prototyp till produktion.
Relaterade nyheter
- Vad gör komplexa 5-axliga CNC-bearbetningsdelar till ryggraden i avancerad tillverkning?
- Varför högtoleranssvarvade titandelar är ryggraden i rymd- och medicinsk innovation?
- Varför är 5-axliga CNC-bearbetade bildelar det smarta valet för komplexa fordonskomponenter?
- Varför är CNC-aluminiumsvarvade delar den föredragna lösningen för lätta, högprecisionskomponenter?
- Kan snabba 3D-tryckta prototyper verkligen accelerera din FoU och sänka kostnaderna?
- CNC-prototypmetallkomponenter: Varför är de viktiga för ditt nästa projekt
Lämna ett meddelande till mig