Abstrakt
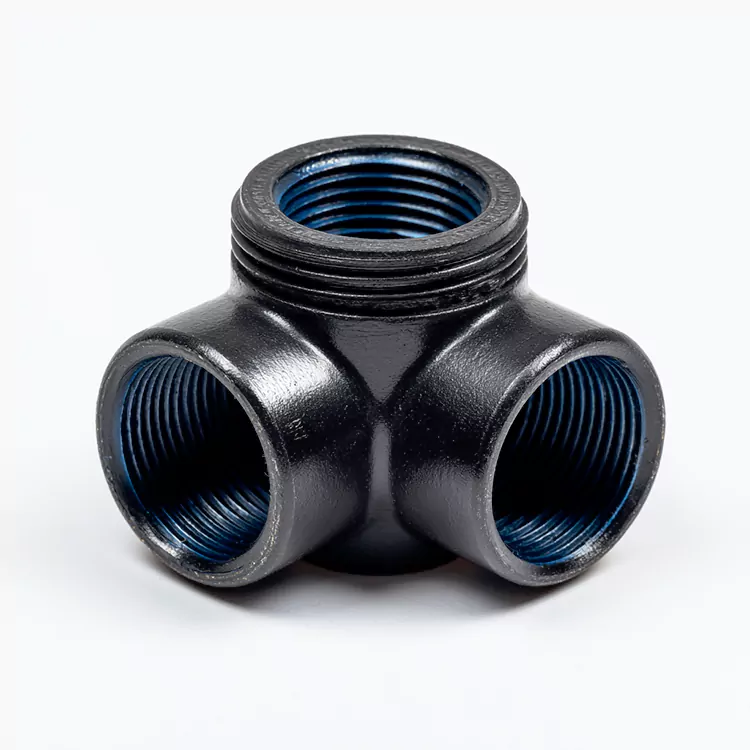
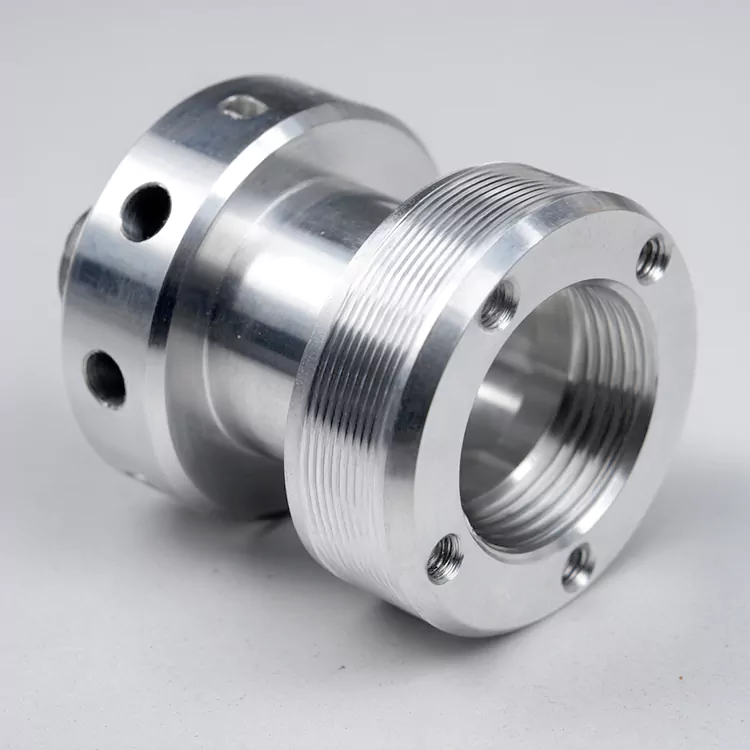
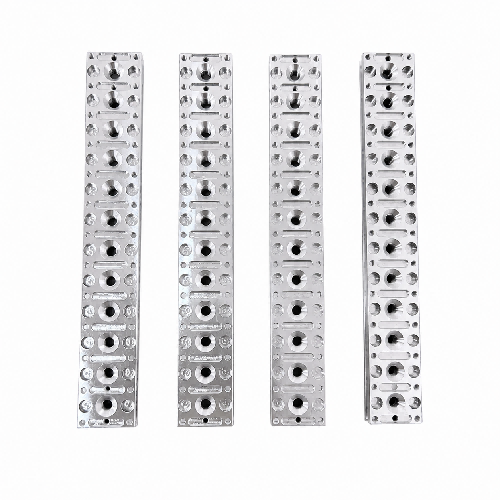
Den här artikeln utforskar de tekniska principerna, tillämpningarna och designstrategierna bakomKomplexa 5-axliga CNC-bearbetningsdelar. Den undersöker hur simultan motion control möjliggör produktion av geometrier som är omöjliga på konventionella treaxliga maskiner. Diskussionen täcker materialval, toleranshantering, industritillämpningar inom flyg- och medicinsektorn och de kritiska designriktlinjerna som säkerställer tillverkningsbarhet. Praktiska insikter för ingenjörer som utvärderar leverantörer tillhandahålls också.
Innehållsförteckning
- Förstå kärnmekaniken i 5-axlig bearbetning
- Samtidig vs. indexerad bearbetning: Vad är skillnaden?
- Material och deras inverkan på bearbetningsstrategi
- Att uppnå precision: Toleranser och ytfinish
- Designriktlinjer för tillverkningsbarhet
- Branschtillämpningar och fallinsikter
- Utvärdera en 5-axlig bearbetningspartner
- Vanliga frågor
Förstå kärnmekaniken i 5-axlig bearbetning
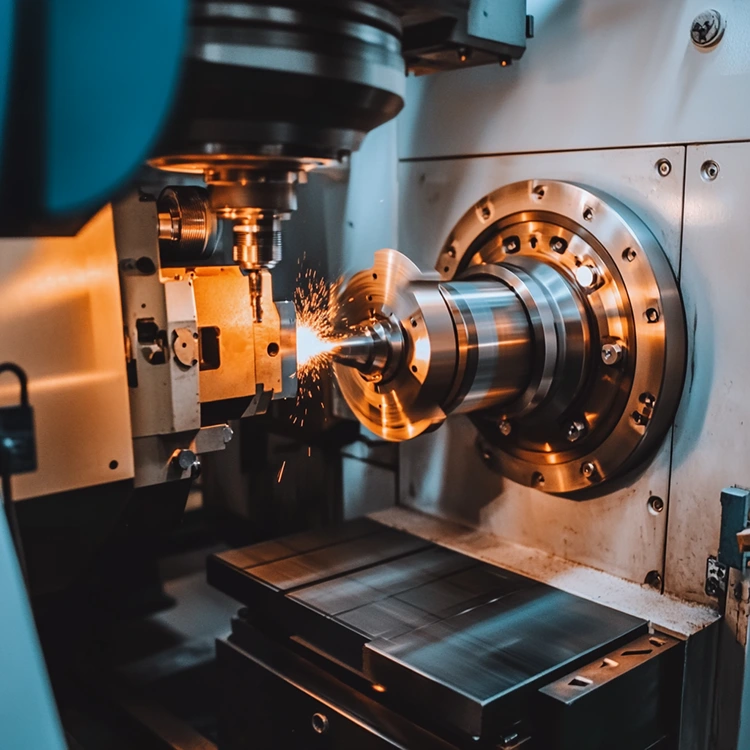
Grunden för modern precisionstillverkning vilar på förmågan att flytta skärverktyg i flera riktningar samtidigt. AKomplexa 5-axliga CNC-bearbetningsdelaroperation representerar toppen av denna förmåga, och lägger till två rotationsaxlar till de konventionella linjära X-, Y- och Z-rörelserna. Denna konfiguration gör att skärverktyget kan närma sig arbetsstycket från praktiskt taget vilken vinkel som helst utan behov av upprepad ompositionering.
På en vanlig treaxlig maskin förblir arbetsstycket fixerat medan verktyget rör sig längs tre vinkelräta axlar. För att komma åt flera ytor på en komponent krävs manuell ompositionering, vilket introducerar kumulativa fel och förlänger cykeltiderna. Femaxlig bearbetning eliminerar denna begränsning genom att införa roterande rörelse som kan luta och rotera antingen spindelhuvudet, arbetsbordet eller båda.
De två roterande axlarna förklaras
De extra axlarna är typiskt betecknade som A, B och C, där två av dessa är aktiva beroende på maskinkonfigurationen. A-axeln roterar runt X-axeln, B-axeln roterar runt Y-axeln och C-axeln roterar runt Z-axeln. En maskin av tapptyp kan till exempel använda A- och C-axlar för att luta och rotera arbetsstycket, medan en design med svänghuvud kan använda B- och C-axlar för att orientera skärverktyget.
Denna mekaniska förmåga översätts direkt till tillverkningsfördelar. När en del kräver underskärningar, djupa hålrum eller komplexa ytor i fri form, kan verktyget bibehålla en optimal kontaktvinkel med materialet genom hela skärbanan. Detta förbättrar inte bara ytkvaliteten utan förlänger också verktygets livslängd genom att fördela slitaget jämnare över skäreggen.
Nyckelinsikt:Den kontinuerliga justeringen av verktygsorienteringen är det som skiljer femaxlig bearbetning från enklare fleraxliga inställningar. Maskinstyrenheten måste beräkna och synkronisera rörelsen för alla fem axlarna i realtid för att följa en exakt verktygsbana samtidigt som kollisioner undviks.
Samtidig vs. indexerad bearbetning: Vad är skillnaden?
Inom området för femaxlig teknik finns två distinkta driftlägen. Att förstå skillnaden är avgörande när man anger krav eller utvärderar en leverantörs förmåga.
Samtidig 5-axlig bearbetning
I simultant läge rör sig alla fem axlarna tillsammans under skärprocessen. De roterande axlarna låser inte i läge när material avlägsnas; istället justeras de kontinuerligt för att bibehålla den önskade verktygsorienteringen i förhållande till ytan som bearbetas. Detta tillvägagångssätt är viktigt för geometrier med ständigt föränderlig krökning, såsom turbinblad, impellrar och ortopediska implantat.
Styrenheten måste koordinera linjära och roterande rörelser med extrem precision. Även en liten vinkeländring vid den roterande axeln kan översättas till betydande rörelse vid verktygsspetsen, speciellt när verktygsenheten har avsevärd längd. Exakta kinematiska data och realtidskompensation är därför oumbärliga.
3+2 Axis (indexerad) bearbetning
Indexerad bearbetning, ofta kallad 3+2, placerar de roterande axlarna i fasta vinklar och utför sedan skärning med endast de tre linjära axlarna i rörelse. De roterande axlarna förblir stationära under själva skärningen. Denna metod erbjuder större stabilitet och enklare programmering än samtidig bearbetning, vilket gör den lämplig för detaljer med plana egenskaper i olika orienteringar.
| Särdrag | Samtidig 5-axlig | 3+2-axel (indexerad) |
|---|---|---|
| Axelrörelse under skärning | Alla fem axlarna rör sig tillsammans | Roterande axlar fasta; bara X, Y, Z rör sig |
| Bäst lämpad för | Friformade ytor, pumphjul, blad | Vinklade plana ytor, prismatiska delar |
| Programmeringskomplexitet | Hög; kräver avancerad CAM och simulering | Måttlig; liknande 3-axlig med indexering |
| Bearbetningsstabilitet | Lägre på grund av kontinuerlig roterande rörelse | Högre; styv uppställning under skärning |
| Ytfinishkapacitet | Utmärkt på böjda ytor | Utmärkt på plana och avtrappade ytor |
Inte alla leverantörer som annonserar femaxlig kapacitet är skickliga i båda lägena. Samtidig bearbetning kräver en djupare förståelse av maskinkinematik, utveckling av postprocessor och undvikande av kollisioner. När ett projekt involverar komplex friformsgeometri är det viktigt att verifiera en leverantörs samtidiga bearbetningserfarenhet.
Material och deras inverkan på bearbetningsstrategi
Materialval formar varje aspekt av bearbetningsprocessen, från skärparametrar till verktygsval och fixturstrategi. Femaxlig bearbetning är kompatibel med ett brett spektrum av material, men vart och ett medför distinkta utmaningar.
Aluminiumlegeringar
Aluminium är bland de mest bearbetbara metallerna för femaxliga operationer. Kvaliteter som 6061 och 7075 erbjuder en utmärkt balans mellan styrka, vikt och bearbetbarhet. 7075-legeringen, som ofta beskrivs som "superaluminium", ger betydligt högre draghållfasthet än 6061, vilket gör den till ett föredraget val för strukturella komponenter för flyg- och rymdfart där viktminskning är avgörande.
Titan och nickellegeringar
Titanlegeringar, särskilt Ti-6Al-4V, och nickelbaserade superlegeringar som Inconel är viktiga i flyg- och medicinska tillämpningar på grund av deras exceptionella styrka-till-vikt-förhållanden och korrosionsbeständighet. Dessa material genererar dock avsevärd värme under skärning och tenderar att hårdna, vilket kräver skarpa verktyg, optimerad kylvätsketillförsel och konservativa skärparametrar.
Rostfria stål och verktygsstål
Rostfria stålsorter inklusive 17-4 PH och 316L är vanliga i medicinsk utrustning och livsmedelsutrustning. Deras höga seghet och låga värmeledningsförmåga kräver noggrann evakuering av spånet och effektiv kylning. Verktygsstål och härdade legeringar ökar svårigheten ytterligare, vilket ofta kräver specialiserade hårdmetall- eller keramiska verktyg.
Tekniska plaster och kompositer
Material som PEEK, POM, PTFE och kolfiberkompositer specificeras alltmer för viktkänsliga applikationer. Dessa material introducerar sina egna utmaningar, inklusive värmekänslighet, risk för delaminering och behovet av vassa, polerade skäreggar för att förhindra att fibrerna dras ut eller att ytan smälter.
- Aluminiumlegeringar: utmärkt bearbetningsförmåga, används ofta för strukturella komponenter
- Titanlegeringar: hög hållfasthet, värmebeständig, utmanande att bearbeta
- Rostfria stål: korrosionsbeständiga, sega, kräver noggrann spånhantering
- Nickel superlegeringar: extrem temperaturbeständighet, låg bearbetbarhet
- Teknisk plast: lätt, värmekänslig, kräver skarpa verktyg
- Kompositer: hög hållfasthet i förhållande till vikt, benägen att delamineras
Att uppnå precision: Toleranser och ytfinish
Värdet av femaxlig bearbetning ligger inte bara i dess förmåga att skapa komplexa former utan i att göra det med extraordinär precision. Toleranser som kan uppnås på väl underhållna femaxliga maskiner når rutinmässigt ±0,005 mm (±0,0002 tum) på kritiska egenskaper.
Varför Single-Setup Machining förbättrar noggrannheten
Varje gång ett arbetsstycke placeras om på en maskin ökar risken för fel. Fixturslitage, kläminkonsekvenser och mänskliga faktorer bidrar alla till positionsavvikelser. Genom att bearbeta flera ytor i en enda installation eliminerar femaxlig teknologi denna felkälla. Förhållandet mellan funktioner som bearbetas i samma installation är i sig mer exakt eftersom det fastställs av maskinens kinematik snarare än av extern positionering.
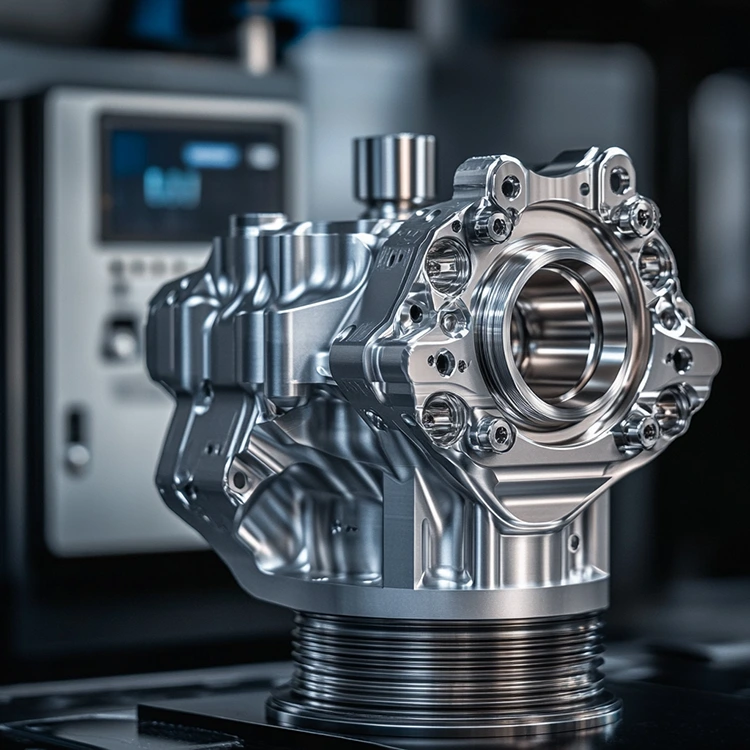
Denna princip är särskilt viktig för delar med snäva geometriska toleranser, såsom passande ytor, lagerhål och tätningsytor. En höljekomponent med flera monteringsdynor i olika vinklar kan till exempel kompletteras utan de kumulativa uppsättningsfel som skulle följa med flera inställningar på en treaxlig maskin.
Överväganden i ytfinish
Ytfinish i femaxlig bearbetning påverkas av verktygsvägsstrategi, verktygsgeometri, skärparametrar och styvheten i installationen. När verktyget hålls i en optimal vinkel mot ytan förblir den effektiva skärhastigheten vid verktygsspetsen mer konsekvent, vilket minskar vittnesmärken och förbättrar enhetligheten.
| Parameter | Typiskt intervall | Faktorer som påverkar resultatet |
|---|---|---|
| Dimensionell tolerans | ±0,005 mm till ±0,05 mm | Maskinnoggrannhet, termisk stabilitet, fixtur |
| Ytjämnhet (Ra) | 0,4 µm till 3,2 µm | Verktygsbana, verktygsskick, spindelhastighet |
| Vinkeltolerans | ±0,01° till ±0,1° | Roterande axelkalibrering, kinematisk modell |
| Positionell tolerans | ±0,005 mm till ±0,02 mm | Maskingeometri, sondkalibrering |
Notera:Snävare toleranser kan uppnås på specifika egenskaper men kan kräva ytterligare inspektion, långsammare matningshastigheter eller specialverktyg. Att överspecificera toleransen för icke-kritiska dimensioner ökar kostnaderna utan funktionella fördelar.
Designriktlinjer för tillverkningsbarhet
Att designa för femaxlig bearbetning kräver en balans mellan funktionskrav och praktisk tillverkning. Medan tekniken utökar området för vad som är möjligt, styr fortfarande vissa principer effektiv produktion.
Funktionsjustering och verktygsåtkomst
Att anpassa funktionerna till maskinens primära axlar förenklar programmeringen och minskar kravet på roterande rörelse. Även om femaxliga maskiner kan nå funktioner i godtyckliga vinklar, minskar anpassning av plana funktioner med X, Y eller Z cykeltiden och förbättrar ytkvaliteten. Denna riktlinje bör behandlas som en rekommendation snarare än en stel regel, eftersom maskinens kapacitet kan motivera alternativa tillvägagångssätt.
Väggtjocklek och hålrumsdjup
Tunna väggar och djupa hålrum utgör utmaningar i alla bearbetningsoperationer. Vid femaxligt arbete ökar risken för nedböjning och vibrationer när verktyget ska nå djupt in i ett hålrum eller bearbeta en vägg med begränsat stöd. Öka väggtjockleken där det är möjligt, geometri med öppning av kavitet eller användning av trappstegsdesign kan förbättra styvheten och minska behovet av specialiserade verktyg.
Verktygsval och tillgänglighet
Skärverktyget måste kunna nå objektet utan att kollidera med andra delar av arbetsstycket eller fixturen. Detta övervägande är särskilt relevant för interna egenskaper och underskärningar. CAM-programvara kan simulera verktygsbanor och upptäcka kollisioner, men tidig övervägande av verktygsåtkomst i designfasen förhindrar kostsamma omkonstruktioner senare.
- Rikta in funktioner med primära axlar där det är möjligt
- Undvik alltför djupa hålrum med smala öppningar
- Designa väggtjocklek för att motstå skärkrafter
- Tänk på förhållandet mellan verktygets längd och diameter för djupa detaljer
- Använd radier i inre hörn för att matcha standardverktygsstorlekar
- Verifiera verktygsåtkomst under designfasen, inte efter
Branschtillämpningar och fallinsikter
Efterfrågan på komplexa femaxliga bearbetade komponenter spänner över flera högteknologiska sektorer, var och en med sina egna prestandakrav och materialpreferenser.
Flyg- och rymdkomponenter
Flygtillverkning är starkt beroende av femaxlig bearbetning för strukturella komponenter, motordelar och flygkontrollytor. Turbinblad, impeller och blisk kräver samtidig rörelseförmåga för att uppnå aerodynamiska ytor och tunnväggiga geometrier som maximerar effektiviteten. Material som titanlegeringar och nickelsuperlegeringar är vanliga och kräver specialiserade verktygs- och skärstrategier.
Flygkroppskomponenter och vingkonstruktionselement drar också nytta av femaxlig bearbetning. Möjligheten att bearbeta stora, komplexa former i en enda uppsättning minskar monteringsfel och förbättrar passformen hos matchande delar.
Medicinsk utrustning och implantat
Ortopediska implantat, kirurgiska instrument och dentala komponenter kräver högsta precision och ytkvalitet. Femaxlig bearbetning möjliggör produktion av patientspecifika implantat med komplexa porösa strukturer som främjar beninväxt, samt instrument med intrikata geometrier som skulle vara omöjliga att tillverka annars.
Titan och dess legeringar är de dominerande materialen i denna sektor, värderade för sin biokompatibilitet och mekaniska egenskaper. Ytfinishen på implantatkomponenter måste uppfylla strikta standarder för att minimera risken för bakteriell vidhäftning och för att säkerställa korrekt integration med omgivande vävnad.
Bil och motorsport
Högpresterande fordonskomponenter, inklusive cylinderhuvuden, transmissionshus och turboladdardelar, drar nytta av precisionen och ytkvaliteten som kan uppnås med femaxlig bearbetning. Motorsportbranschen tänjer ofta på gränserna för designkomplexitet, vilket kräver snabb vändning av komponenter med organisk, optimerad geometri.
Robotik och automation
Robotförband, sluteffektorer och strukturella ramar kräver lätta, styva komponenter med komplexa geometrier. Femaxlig bearbetning möjliggör integrering av funktioner som annars skulle kräva montering, vilket minskar antalet delar och förbättrar systemets tillförlitlighet.
Utvärdera en 5-axlig bearbetningspartner
Att välja rätt tillverkningspartner är lika viktigt som själva designen. Inte alla leverantörer som hävdar femaxlig kapacitet kan leverera den precision och ytkvalitet som komplexa delar kräver.
Erfarenhet av liknande geometrier
Den mest tillförlitliga indikatorn på en leverantörs lämplighet är deras erfarenhet av komponenter av jämförbar komplexitet. Ett företag som regelbundet tillverkar impellrar eller medicinska implantat besitter annan kompetens än ett som i första hand bearbetar enkla fästen eller plattor. Att be om exempel på liknande arbete ger insikt i deras förmåga.
Maskinteknik och metrologi
Verktygsmaskinen i sig är bara en del av ekvationen. Den mätutrustning som används för att verifiera den färdiga delen är lika viktig. Koordinatmätmaskiner (CMM), sonderingssystem i processen och strukturerad ljusskanning är alla värdefulla verktyg för att säkerställa att komplexa geometrier uppfyller specifikationerna.
CAM-programmering och simulering
Avancerad CAM-mjukvara som kan generera effektiva femaxliga verktygsbanor är avgörande. Simulerings- och verifieringsverktyg som upptäcker kollisioner och skåror innan bearbetningen påbörjas sparar tid och förhindrar kostsamma fel. En leverantör som förlitar sig på föråldrade programmeringsmetoder eller saknar simuleringsförmåga kan kämpa med komplexa projekt.
Honmor vidhållertoppmoderna tillverkningsmöjligheteroch en beprövad meritlista för att leverera precisionskomponenter inom flyg-, medicin- och industrisektorer.Kontakta ossför att diskutera dina projektkrav och få en omfattande utvärdering.
Vanliga frågor
Treaxlig bearbetning flyttar skärverktyget längs tre linjära axlar: X, Y och Z. Femaxlig bearbetning lägger till två rotationsaxlar, vilket gör att verktyget kan närma sig arbetsstycket från flera vinklar utan ompositionering. Detta möjliggör produktion av komplexa geometrier, minskar inställningstiden och förbättrar noggrannheten genom att eliminera fel från flera fastspänningar.
Ja. Femaxliga maskiner uppnår rutinmässigt toleranser på ±0,005 mm (±0,0002 tum) på kritiska egenskaper. Möjligheten för enstaka installationer är en stor bidragande orsak till denna precision, eftersom den eliminerar de positionsfel som ackumuleras när en del flyttas mellan operationerna. För att uppnå sådana toleranser krävs dock korrekt maskinunderhåll, termisk stabilitet och noggrann processplanering.
De flesta bearbetningsbara metaller, ingenjörsplaster och kompositer kan bearbetas på femaxliga maskiner. Vanliga material inkluderar aluminiumlegeringar, titanlegeringar, rostfria stål, nickel superlegeringar, PEEK, POM och kolfiberkompositer. Materialvalet påverkar skärparametrar, verktyg och fixturstrategi, så det bör övervägas tidigt i designprocessen.
Vid samtidig bearbetning rör sig alla fem axlarna tillsammans under skärningen, vilket möjliggör kontinuerlig justering av verktygsorienteringen för att följa komplexa ytor. Vid 3+2 (indexerad) bearbetning placeras de roterande axlarna i fasta vinklar och låses medan de tre linjära axlarna utför skärningen. Samtidig bearbetning är nödvändig för friformsytor, medan 3+2 ofta är tillräckligt för detaljer med vinklade plana egenskaper.
Medan femaxlig bearbetning utökar utbudet av möjliga geometrier, är vissa funktioner fortfarande utmanande. Mycket djupa, smala hålrum med begränsad åtkomst till verktyg, extremt tunna väggar som är utsatta för vibrationer och inre detaljer som inte kan nås utan alltför stort verktygsöverhäng är exempel. Designoptimering, såsom öppningshålrumsgeometri eller justering av väggtjocklek, kan ofta mildra dessa utmaningar.
Ytfinish specificeras vanligtvis med parametern Ra (råhetsmedelvärde), mätt i mikrometer eller mikrotum. Vid femaxlig bearbetning beror den uppnåeliga finishen på verktygsbanastrategi, verktygskondition och maskinstabilitet. Typiska värden sträcker sig från Ra 0,4 µm för finfinish till Ra 3,2 µm för mer allmänna ändamål. Ytfinish bör endast specificeras där det är funktionellt nödvändigt, eftersom skärpta krav ökar kostnaden och handläggningstiden.
En fullständig förfrågan bör innehålla 3D CAD-modeller i ett standardformat såsom STEP eller IGES, 2D-ritningar med kritiska toleranser och krav på ytfinish, materialspecifikation, kvantitet och eventuella speciella hanterings- eller inspektionskrav. Att tillhandahålla information om delens funktion och kritiska egenskaper hjälper tillverkaren att optimera processen och identifiera potentiella tillverkningsproblem tidigt.
Är du redo att levandegöra dina mest komplexa komponentdesigner? Vårt ingenjörsteam är redo att utvärdera dina krav och rekommendera den optimala bearbetningsstrategin.
Få en offert →