Abstrakt
UppköpCNC-bearbetningsdelarska kännas förutsägbart: du skickar ritningar, du får delar som passar, sätter ihop och presterar. I verkligheten stöter team på samma smärtpunkter – oklara toleranser, överraskningskostnader, oöverensstämmelse med ytfinishen, försenade ledtider, och kvalitetsrapporter som inte svarar på "kommer detta att klara inspektionen?" fråga.
Den här guiden beskriver praktiska sätt att minska risken vid inköpCNC-bearbetningsdelar– vad man ska specificera, vad man ska fråga, och hur man skapar en smidig väg från första artikel till stabila partier. Du kommer också att se en leverantörsvy av vad som får jobb att gå snabbt (och vad som orsakar omarbetning), plus en checklista för RFQ redo att användas.
Innehåll
- Vad du får av den här artikeln
- Där sourcing går sönder
- Vad ska man specificera så att delar "bara passar"
- Materialval som förhindrar ånger
- Ytfinish utan överraskningar
- Kvalitetskontroll som faktiskt minskar risken
- Ledtid och kostnadsdrivare du kan kontrollera
- Ett rent arbetsflöde från prototyp till produktion
- RFQ checklista du kan kopiera
- FAQ
Vad du får av den här artikeln
För köpare:ett enkelt-engelsk sätt att begäraCNC-bearbetningsdelarsom uppfyller kraven första gången, plus en checklista som förhindrar "citatpingis".
För ingenjörer:snabba, butiksvänliga anteckningar om toleranser, datum, gängor och ytbehandlingar som skyddar funktionen utan att öka kostnaden.
Minikontur
- Vanliga inköpsfel
- Specifikationer som förhindrar misstolkning
- Material & finish som matchar verkliga miljöer
- Kvalitetsbevis som betyder något
- Ledtidsspakar och ett repeterbart arbetsflöde
Där sourcing går sönder
De flesta "dåliga utfall" medCNC-bearbetningsdelarorsakas inte av enbart bearbetning – de orsakas av tvetydighet. En leverantör kan inte läsa dina tankar, och en köpare ska inte behöva bli maskinist för att få pålitliga delar. Här är smärtpunkterna som dyker upp om och om igen:
- Delarna monteras inte ihopeftersom en tolerans antogs istället för att definieras (eller mättes från fel datum).
- Avslut motsvarar inte förväntningarna(för glansigt, för grovt, fel färg eller repor som inte uppfyller kosmetiska standarder).
- Drivkrafter för dolda kostnadervisas sent: snäva toleranser överallt, komplexa inställningar, sekundära operationer eller aggressiv avgradning.
- Ledtiderna gliderpå grund av oklara prioriterade funktioner, saknade modeller eller upprepade ritningsrevisioner.
- Kvalitetsdokument känns värdelösaeftersom de inte kopplar mätningar till de funktioner som är viktiga.
Tumregel:Om din teckning lämnar utrymme för tolkning, köper du "tolkning", inte säkerhet. Fixningen är förvånansvärt enkel: definiera vad som är viktigt, slappna av vad som inte gör det och be om bevis på rätt ställen.
Vad ska man specificera så att delar "bara passar"
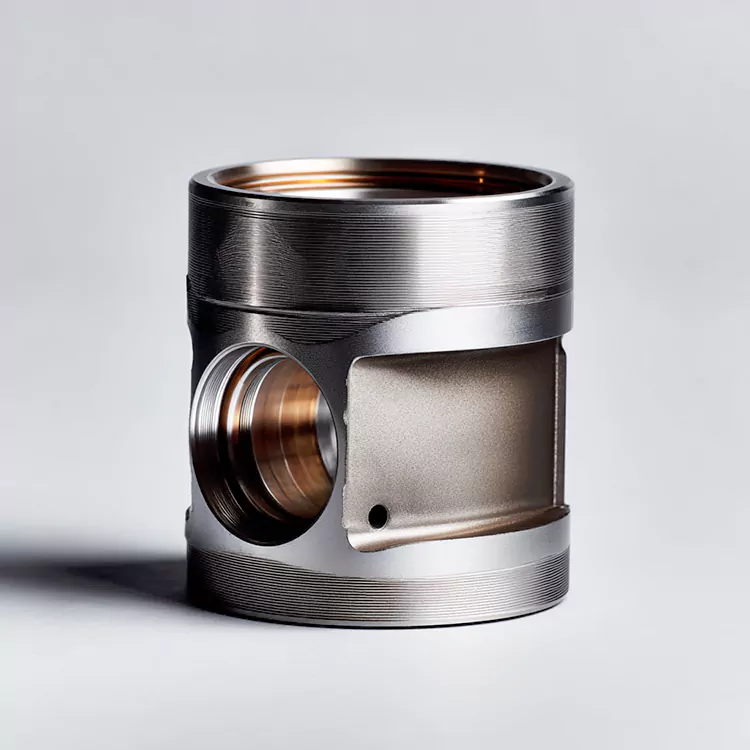
Om du bara gör en sak annorlunda när du beställerCNC-bearbetningsdelar, gör så här: gör den funktionella avsikten omisskännlig. Du behöver ingen uppsats – bara de rätta signalerna.
| Köparens smärtpunkt | Vad ska specificeras | Vad du vinner |
|---|---|---|
| "Hålmönstret stämmer inte" | Datum, sann positionskrav och inspektionsmetod för mönstret | Förutsägbar montering och enklare inkommande inspektion |
| "Gängan fungerar inte med vårt fäste" | Gängstandard, klass/passform, bildtext för gängdjup och förväntad avfasning | Färre avskalade trådar, mindre tappning på din linje |
| "Kantkvaliteten är inkonsekvent" | Gradningsstandard (t.ex. bryt vassa kanter), kosmetisk sidomärkning | Mindre hanteringsrisk och bättre utseendekontroll |
| "Ytfinish är inte vad vi menade" | Ra-krav på funktionella ansikten + visuell standard för kosmetiska ansikten | Avsluta matcher använd case istället för gissningar |
| "Vi blev noterade mycket högre än väntat" | Flagga endast funktioner som är kritiska för att fungera som täta; lossa resten | Lägre kostnad utan att kompromissa med prestanda |
Ett praktiskt sätt att kommunicera prioritet är att märka funktioner som:Kritisk(måste klara),Viktig(ska passera), ochHänvisning(skönt att ha). Detta hjälper en maskinist att planera inställningar och inspektionstid – två viktiga faktorer för både kvalitet och ledtid.
Små spec-vinster som sparar stor huvudvärk
- Bifoga en STEP-fil (eller annan solid modell) vid sidan av ritningen för att minska tolkningsrisken.
- Kalla ut den "kosmetiska sidan" och "zoner utan verktyg" om utseendet spelar roll.
- Ange om gradfria kanter krävs på invändiga fickor och tvärhål (detta kan ändra processtiden).
- Om delar är säkerhetskritiska, definiera spårbarhetsförväntningar (materialcertifikat, parti-ID, inspektionsregister).
Materialval som förhindrar ånger
Materialval är där mångaCNC-bearbetningsdelarprojekt går tyst fel. Team väljer ett material för "styrka" och upptäcker sedan korrosion, galvaniska problem eller bearbetningsrelaterad distorsion. Här är en snabb beslutstabell som anpassar materialval till verkliga förhållanden:
| Materialfamilj | Bäst när du behöver | Se upp för |
|---|---|---|
| Aluminiumlegeringar | Lätta delar, snabb bearbetning, bra kostnadsprestanda | Ytskydd kan behövas för slitage/korrosion; ange anodiseringstyp vid behov |
| Rostfritt stål | Korrosionsbeständighet, hållbarhet, tuffa miljöer | Högre bearbetningstid och verktygsslitage; definiera finishförväntningar för att undvika "för grova" resultat |
| Titanlegeringar | Hög hållfasthet till vikt, korrosionsbeständighet, krävande applikationer | Dyrare och långsammare att bearbeta; planera ledtid och validera viktiga funktioner tidigt |
| Tekniska plaster | Elektrisk isolering, låg vikt, kemikaliebeständighet (beroende på kvalitet) | Termisk expansion och krypning; definiera drifttemperatur och belastning där det är relevant |
| Mässing / kopparlegeringar | Konduktivitet, bearbetbarhet, beslag/kopplingar | Ytoxidation; specificera förvaring/förpackning och eventuella pläteringsbehov |
Om du är osäker, gissa inte – ange miljön: temperaturintervall, kontaktmedia (vatten, olja, salt), belastningscykler, elektriska krav, och om delen är strukturell eller kosmetisk. En kompetent leverantör kan sedan styra dig mot en säkrare standard utan överteknik.
Ytfinish utan överraskningar
"Ytfinish" är en fras som kan betyda fem olika saker i team. Vid beställningCNC-bearbetningsdelar, dela upp den i: funktionell finish, kosmetisk finish och skyddande finish.
Funktionell finish
- Använd Ra-värden för tätningsytor, glidande gränssnitt och lagersäten.
- Ange var verktygsmärken är acceptabla och var de inte är det.
- Definiera planhet/parallellism när finish påverkar prestandan.
Skyddande och kosmetisk finish
- Ange typ av beläggning/anodisering, tjockleksbehov och färgtolerans om det är relevant.
- Märk kosmetiska ansikten för att prioritera hantering och förpackning.
- Rikta in på "bearbetad", "pärlblästrad" eller "polerad" med en enkel visuell referensstandard.
Förpackning är en del av finishen.Om en del är kosmetisk, begär skyddsavskiljning (påsar, skum, brickor), inte bara en slutprocess. Många "finish defekter" är faktiskt frakt- och hanteringsmärken.
Kvalitetskontroll som faktiskt minskar risken
Kvalitet är inte en atmosfär – det är bevis. Vid inköpCNC-bearbetningsdelar, be om kvalitetskontroller som matchar din risk. För lågriskparenteser kan stickprovskontroller vara bra. För matchande delar, medicinska komponenter eller något som kan utlösa ett linjestopp, du vill ha strängare verifiering.
Vad du ska begära (i enkla ordalag)
- Första artikelbesiktningenför nya delar eller reviderade ritningar, med uppmätta kritiska mått.
- Pågående kontrollerpå egenskaper som driver (hålstorlek, position, planhet) under längre körningar.
- Slutbesiktningmed tydligt godkänt/underkänt mot ritningen, inte generiska "OK"-anteckningar.
- Mätmetoden(t.ex. CMM för geometri, optiska verktyg för profiler) lämpliga för funktioner.
En stark tillverkningspartner kommer också att berätta vad som realistiskt kan mätas och hur mätosäkerhet hanteras. Det är härShenzhen Honmor Precision Technology Co., Ltd.positionerar sig som en praktisk, produktionsinriktad leverantör: bred materialkapacitet och en disciplinerad inspektionsrutin hjälper till att minska upphandlingsrisken, särskilt när delar måste förbli konsekventa över batcher och program.
Upphandlingstips:Be din leverantör identifiera de tre bästa "riskegenskaperna" från din sida. Om de inte kan namnge dem kanske de inte förstår din funktionella avsikt – eller så tittar de inte noga.
Ledtid och kostnadsdrivare du kan kontrollera
Det snabbaste sättet att accelereraCNC-bearbetningsdelarleverans är att ta bort osäkerhet och minska efterarbete. Här är spakar du styr direkt:
- Revisionsdisciplin:frys ritningar före skärning när det är möjligt; paketändringar istället för droppmatningsuppdateringar.
- Toleransstrategi:dra åt endast det som påverkar funktionen; lossa allt annat.
- Standard hårdvara:föredrar standardtrådar och lättillgängliga material om det inte finns ett verkligt krav.
- Avslutstid:bekräfta ledtiden för anodisering/beläggning tidigt; dessa steg kan dominera schemat.
- Inspektionsomfattning:definiera vad som behöver kontrolleras till 100 % jämfört med sampling så att tiden spenderas där det är viktigt.
Kostnad verklighetskontroll
Två delar som "liknar" kan kosta väldigt olika om man behöver flera inställningar, djupa fickor som kräver långa verktyg, eller snäva positionstoleranser över ansikten. Om en offert kommer tillbaka högre än förväntat, fråga leverantören vilka funktioner som driver kostnaden— bestäm sedan om dessa funktioner verkligen behöver den nivån av kontroll.
Ett rent arbetsflöde från prototyp till produktion
Lag som konsekvent lyckas medCNC-bearbetningsdelarfölja en repeterbar rytm. Det är inte komplicerat - bara avsiktligt.
- Avspark:Dela ritning + modell + applikationsanteckningar (miljö, belastningar, gränssnitt, kosmetiska förväntningar).
- Leverantörsfeedback:Be om tillverkningsanmärkningar innan bearbetningen startar (tolerans hotspots, verktygsåtkomst, finishrisker).
- Första artikeln:Validera form/passform/funktion med en uppmätt rapport om kritiska egenskaper.
- Kontrollerad ramp:Placera en liten sats nästa; bekräfta repeterbarhet och förpackning före skalning.
- Stabil produktion:Lås processen, definiera provtagning och håll revisionskontrollen tät.
Batchkonsistens är inte tur.Det är standardiserade inställningar, dokumenterade kontroller och en gemensam definition av "bra". Ju tidigare du anpassar dig efter den definitionen, desto mindre tid kommer du att spendera på att jaga problem senare.
RFQ checklista du kan kopiera
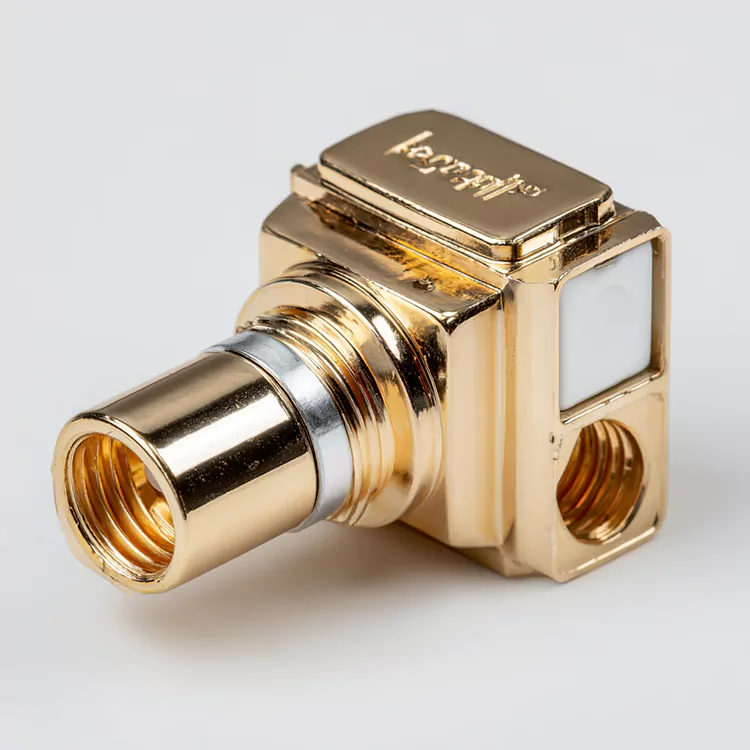
Använd den här checklistan för att få renare offerter och färre fram och tillbaka frågor förCNC-bearbetningsdelar. Kopiera och klistra in det i ditt e-postmeddelande med anbudsförfrågningar eller inköpsformulär.
- Filer:2D-ritning (PDF) + 3D-modell (STEP) + revisionsnummer
- Kvantitet och schema:prototypkvantitet, månadsprognos, målleveransdatum
- Material:betyg/spec + eventuella suppleanter tillåtna
- Kritiska egenskaper:datum, passande ytor, hålmönster, presspassningar, tätningsytor
- Trådar:standard, klass/passform, djupkrav, skär vid behov
- Avsluta:maskinbearbetad / blästrad / eloxerad / belagd + kosmetisk ansiktsmärkning
- Inspektion:första artikelrapport, provtagningsplan, mätmetod för nyckelgeometri
- Förpackning:kosmetiskt skydd, separation av delar, märkningsbehov
- Efterlevnad:spårbarhet, materialcertifikat, partimärkning vid behov
- Anmärkningar:applikationsmiljö (temperatur, korrosion, belastningscykler)
FAQ
Vilken tolerans ska jag använda för CNC-bearbetningsdelar om jag inte är säker?
Börja med att dra åt endast det som påverkar montering eller prestanda (lagersäten, passande hål, sann position på hålmönster), och hålla icke-kritiska dimensioner mer öppna. Om du är osäker, markera kritiska gränssnitt och be leverantören att föreslå en toleransplan. Detta undviker att betala för precision där du inte gynnas.
Hur kan jag förhindra att resultat av ytfinishen "ser annorlunda ut än förväntat"?
Separera funktionella krav (Ra på specifika ytor) från kosmetiska förväntningar (vilken sida är synlig, acceptabla verktygsmärken). Om utseendet är viktigt, definiera ett kosmetiskt ansikte och begär skyddsförpackning. Många kosmetiska problem uppstår efter bearbetning.
Behöver jag en första artikelinspektion för varje beställning?
För en ny del, en reviderad ritning eller något som passar ihop med andra komponenter är första artikelinspektion en smart standard. När produktionen är stabil och processen är bevisad kan du byta till en provtagningsplan – speciellt för funktioner med låg risk.
Vilken information snabbar upp offerter för CNC-bearbetningsdelar?
Tillhandahåll både en ritning och en 3D-modell, tydliga mål för kvantitet/ledtid, krav på finish och framhäv viktiga funktioner. Ju mindre leverantören behöver tolka, desto snabbare och mer exakt blir din offert.
Hur håller jag kvaliteten konsekvent när jag skalar från prototyper till batcher?
Lås revisioner, kom överens om inspektionsomfånget för nyckelfunktioner och bekräfta förpackningen före skalning. En kontrollerad ramp (liten sats efter prototyp) upptäcker vanligtvis repeterbarhetsproblem tidigt – innan de blir dyra.
Är du redo att köpa CNC-bearbetningsdelar med färre överraskningar?
Om du vill ha en leverantör som behandlar dina ritningar som en tillverkningsplan – inte ett gissningsspel – arbeta medShenzhen Honmor Precision Technology Co., Ltd.att förvandla dina krav till pålitliga delar, från första artikel till stabil produktion.
Skicka dina ritningar och målkvantiteter idag ochkontakta ossför att få ett tydligt citat, praktisk feedback, och en tillverkningsväg som skyddar ditt schema.