Hur kan CNC-svarvning förbättra precisionen, ledtiden och kostnaden för dina delar?
Artikelabstrakt
Om du någonsin har köpt en "enkel" rund del och ändå fått förseningar, inkonsekventa dimensioner, grader eller överraskningskostnader, vet du redan att den verkliga utmaningen inte är formen – det är processkontrollen.CNC-svarvningär ett av de mest pålitliga sätten att producera cylindriska och roterande delar med repeterbar noggrannhet, skalbar produktion och förutsägbar prissättning – när projektet är offererat och konstruerat på rätt sätt.
Den här guiden bryter ner de vanligaste smärtpunkterna för köparen (toleransförvirring, oöverensstämmelse med ytfinishen, otydliga ritningar, oförutsägbara ledtider, kvalitetstvister) och visar hur man kan förhindra dem. Du hittar också praktiska checklistor, ett exempel på RFQ-struktur och en FAQ som är utformad för att hjälpa ingenjörer, inköpare och projektägare att fatta säkra beslut.
Innehållsförteckning
- Översikt i ett ögonkast
- Vad är CNC-svarvning och vad är det bäst på?
- Köparens smärtpunkter och hur man tar bort dem
- När ska du välja svarvning istället för fräsning eller gjutning?
- Design- och ritningschecklista för snabbare, billigare offerter
- Toleranser, ytfinish och inspektionsförväntningar
- Material och ytbehandlingar som vanligtvis fungerar bra
- Kvalitetskontroller och dokumentation du kan begära
- Hur man väljer en svarvleverantör utan att gissa
- En praktisk RFQ-mall som du kan kopiera
- FAQ
- Slutanteckningar
Översikt i ett ögonkast
- Definiera vad svängning verkligen gör och var den lyser.
- Kartlägg typiska inköpsproblem till specifika korrigeringar som du kan implementera omedelbart.
- Ge design- och offertvägledning som minskar kostnaderna utan att ge avkall på funktion.
- Ställ realistiska förväntningar på tolerans, finish och verifiering.
- Hjälp dig att välja en leverantör med mindre risk och färre överraskningar.
Vad är CNC-svarvning och vad är det bäst på?
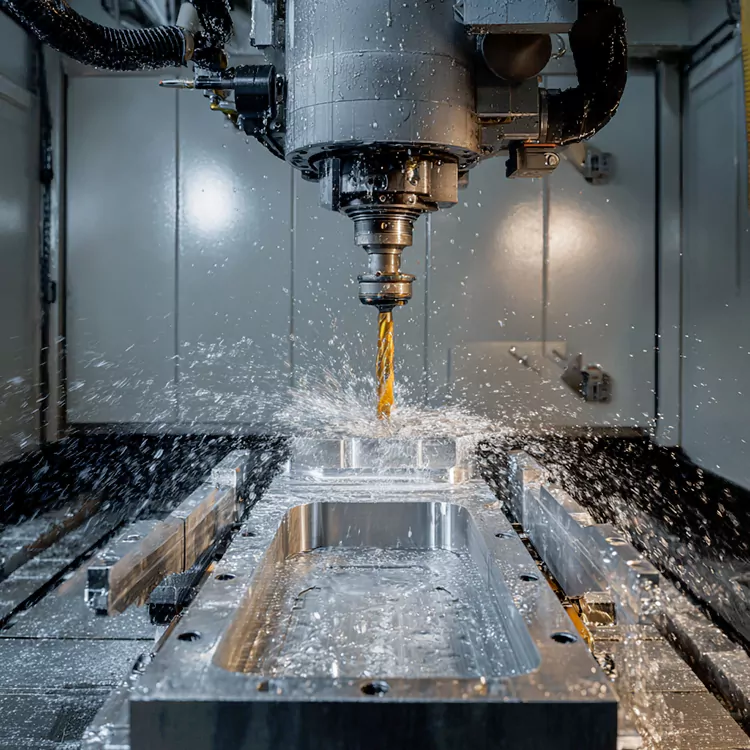
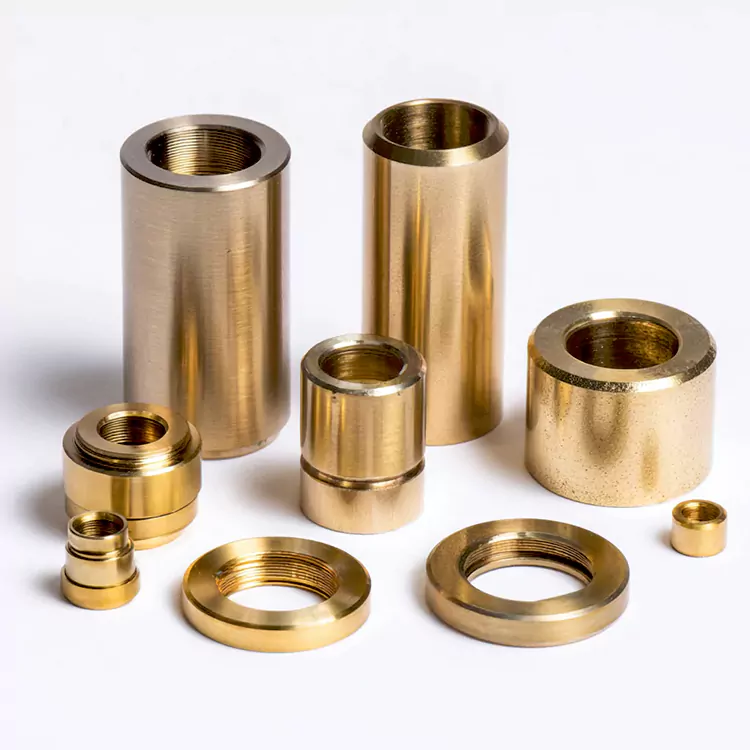
CNC-svarvning är en bearbetningsprocess där ett arbetsstycke roterar medan ett skärverktyg tar bort material för att skapa den slutliga geometrin. Tänk på axlar, bussningar, hylsor, stift, distanser, gängade delar, kopplingar och alla komponenter där de viktigaste egenskaperna är koncentriska eller kretsar kring en centrumaxel.
Det som gör svarvning så värdefullt är repeterbarhet. När uppställningen är stabil kan maskinen producera konsekventa diametrar, skuldror, spår, avfasningar och gängor med minimal variation – särskilt över medelstora och höga volymer. Moderna svarvuppsättningar kan också integrera levande verktyg (för plana, tvärhål och frästa funktioner), vilket minskar handoffs och förkortar ledtiden.
- Bäst för:runda delar, snäva koncentricitetsbehov, gängade egenskaper, långa skaft, repeterbarhet med hög volym.
- Vanligtvis inte idealiskt för:stora prismatiska delar, komplexa kaviteter, mycket tunna flexibla geometrier som lätt klapprar.
Köparens smärtpunkter och hur man tar bort dem
De flesta CNC-svarvningsproblem kan undvikas. Tricket är att behandla offertstadiet som teknisk anpassning – inte bara en prisförfrågan. Här finns vanliga smärtpunkter och praktiska lösningar.
| Smärtpunkt | Varför det händer | Vad du ska göra istället |
|---|---|---|
| Delar "möter storlek" men monteras inte smidigt | Kritiska passningar, runout eller koncentricitet definierades inte | Ring ut funktionella datum, passningsklasser och runout/koncentricitet där det är viktigt |
| Offerter varierar kraftigt mellan leverantörer | Olika antaganden om tolerans, inspektion, inställningstid och efterbehandling | Standardisera din RFQ: material, toleranskarta, finish, antal och inspektionsförväntningar |
| Ledtid glider efter godkännande | Råmaterialtillgänglighet, sekundära processer eller komplexitet i installationen kom inte upp tidigt | Be om en processväg och en risklista (material, plätering, värmebehandling, specialverktyg) |
| Ytfinishen "ser grov ut" även om måtten är OK | Mål för mål specificerades inte eller var orealistiskt för materialet/processen | Ange ytkrav (Ra) endast på funktionella ytor, inte överallt |
| Trådproblem (trång/lös, pirrande, inkonsekvent) | Saknade gängstandard, klass, beläggningspåverkan eller mätmetod | Definiera gängstandard/klass + pläteringstillägg + inspektionsmetod (GO/NO-GO) |
| Oväntade extra avgifter | Gradning, rengöring, förpackning eller specialbesiktning ingick inte | Lägg dessa objekt direkt i offertförfrågan och be om insyn i raden |
När ska du välja svarvning istället för fräsning eller gjutning?
Svarvning är ofta den bästa vägen när din geometri är roterande och funktionskraven beror på rundhet, koaxialitet eller släta lagerytor. Men det är inte automatiskt det billigaste valet för varje del.
- Välj svarvningnär du behöver repeterbara diametrar, stabila passningar, rena gängor eller koncentriska egenskaper över volymen.
- Välj fräsningnär de flesta funktioner är plana, fickor eller definieras av flera ortogonala ytor.
- Överväg att gjuta/smidanär delen är stor och materialborttagningen skulle vara överdriven – använd sedan svarvning för att avsluta kritiska ytor.
En praktisk regel: om en del i första hand kan beskrivas med diametrar, längder och gängprofiler, ger svarvning dig vanligtvis den renaste och snabbaste tillverkningsplanen.
Design- och ritningschecklista för snabbare, billigare offerter
En "bra" svarvritning är en som lyfter fram det som måste kontrolleras och ger flexibilitet överallt annars. Överdefiniering av varje dimension tvingar fram långsammare bearbetning och tyngre inspektion.
- Markera viktiga egenskaper:Identifiera vilka diametrar, skuldror och gängor som driver montering eller tätning.
- Använd realistiska toleranser:Dra åt bara de funktioner som verkligen behöver det. Lossa resten.
- Specificera datumstrategi:Om runout eller koaxialitet spelar roll, definiera datum som matchar hur delen ska hållas och mätas.
- Överväg verktygsåtkomst:Djupa smala spår, vassa inre hörn och små underskärningar kan tvinga fram specialverktyg.
- Föredrar standardradier/fasningar:Enkla kanter minskar risken för grader och förbättrar hanteringssäkerheten.
- Plan för gradning:Om gradfria kanter är nödvändiga (medicinska, vätske, elektronik), ange det tydligt.
- Trådtydlighet:Ange gängtyp, stigning, klass och eventuella krav på beläggning eller smörjning.
- Ange STEG + ritning:En 3D-modell hjälper till att bekräfta avsikten; ritningen styr acceptansen.
Om du inte är säker på vilka funktioner som är "kritiska" är ett snabbt test att fråga:Vilka dimensioner skulle orsaka ett funktionsfel om de driver?De får den hårdaste kontrollen. Allt annat är en möjlighet att spara kostnader och tid.
Toleranser, ytfinish och inspektionsförväntningar
Svarvning kan vara extremt exakt, men "snäv tolerans överallt" är det snabbaste sättet att öka kostnaden. Målet är att matcha tolerans- och slutmål till funktion och mätförmåga.
| Krav | Typisk köparens förväntan | Praktisk vägledning |
|---|---|---|
| Diametertolerans | Mycket tät över alla diametrar | Dra åt endast på passande ytor; tillåter större tolerans på icke-parande diametrar |
| Runout / koncentricitet | Begärt "för säkerhets skull" | Ange endast om delen roterar, tätar eller justeras; definiera datum och mätmetod |
| Ytfinish (Ra) | Låg Ra överallt | Applicera Ra-mål på lager-/tätningsytor; standardfinish är bra någon annanstans |
| Besiktningsplan | 100 % inspektion underförstått men inte angivet | Ange provtagningsplan, mätningsmetod och vad som behöver fullständig inspektion |
| Första artikeln | Antas valfritt | Använd godkännande från första artikeln för nya delar för att låsa förväntningarna tidigt |
Mätuppriktning spelar lika stor roll som bearbetning. Om leverantören mäter en diameter på ett sätt och du mäter på ett annat sätt (annan temperatur, annan metod, annan referensyta) kan du hamna i en tvist även när båda parter agerat i god tro. För kritiska delar, kom överens om verifieringsmetoden i förväg.
Material och ytbehandlingar som vanligtvis fungerar bra
Materialvalet påverkar bearbetbarhet, kostnad, styrka, korrosionsbeständighet och finishkvalitet. Nedan finns vanliga alternativ som köpare väljer för svarvade komponenter.
| Material | Varför köpare väljer det | Anmärkningar för svarvning |
|---|---|---|
| Aluminium (olika kvaliteter) | Lätt, bra korrosionsbeständighet, kostnadseffektiv | Stor bearbetbarhet; överväg anodisering för slitage/korrosion |
| Rostfritt stål | Korrosionsbeständighet, hållbarhet | Kan vara långsammare att bearbeta; definiera finishkrav på funktionella ytor |
| Kolstål | Styrka och kostnadsbalans | Kan behöva beläggning/plätering; klargöra korrosionsförväntningar |
| Mässing | Konduktivitet, bearbetbarhet, utseende | Utmärkt för gängor och beslag; kontrollera efterlevnadsbehov för din marknad |
| Tekniska plaster | Lättvikt, isolering, kemikaliebeständighet | Termisk expansion spelar roll; definiera mätförhållanden och toleranser noggrant |
- Avslutningstips:Om du behöver plätering, anodisering eller värmebehandling, diskutera dimensionell påverkan. Vissa ytbehandlingar lägger till tjocklek; vissa processer kan införa mindre förvrängningar.
- Förpackningstips:För kosmetiska ytor, begär skyddsförpackning för att undvika repor i transporten.
Kvalitetskontroller och dokumentation du kan begära
En stark leverantör "gör inte bara delen" – de gör din acceptansprocess enkel. Om ditt projekt är höginsats kan du begära dokumentation som minskar risken nedströms.
- Materialcertifiering:Bekräftar betyg och spårbarhet.
- Första artikelinspektionsrapport:Validerar kritiska dimensioner innan full produktion.
- Inspektion under processen:Demonstrerar processstabilitet under körningen.
- Trådmätningsrekord:Speciellt för säkerhetskritiska eller gängade delar med hög volym.
- Verifiering av ytfinish:Om Ra verkligen är funktionell, fråga hur det mäts.
- Ändra kontrollanteckningar:Dokumenterade godkännanden om verktyg, materialparti eller processväg ändras.
Du behöver inte alla dessa för varje del. Använd dokumentation där den skyddar dig: ny design, kritiska sammansättningar, reglerade industrier eller storvolymproduktion där omarbetning är dyrt.
Hur man väljer en svarvleverantör utan att gissa
Att välja leverantör är lättare när du utvärderar hur de tänker, inte bara vad de lovar. Här är praktiska signaler att leta efter under dina första samtal:
- De ställer klargörande frågor:om funktion, kritiska egenskaper och inspektion – inte bara kvantitet.
- De erbjuder designfeedback:för att minska kostnaderna eller förbättra tillverkningsbarheten utan att ändra funktion.
- De förklarar processvägen:svarvning, sekundära operationer, efterbehandling, inspektion och förpackning.
- De diskuterar risk tidigt:materialledtider, specialverktyg, ytfinishbegränsningar eller snäva toleranser.
- De kan skala:prototyper och produktion med en konsekvent metod för revisionskontroll.
Ett pålitligt partnerskap känns "tråkigt" på bästa sätt: färre överraskningar, färre frågor i sent skede och färre argument om acceptans.
En praktisk RFQ-mall som du kan kopiera
Om du vill ha mer konsekventa offerter och färre uppföljande e-postmeddelanden, inkludera följande i din förfrågan:
- Delnamn och revision:Inkludera revisionsbokstav/nummer och datum.
- Filer:PDF-ritning + STEG-modell.
- Kvantitet och prognos:Prototypantal, första batch och beräknad årlig användning.
- Material:Betyg/spec + om byten är tillåtna.
- Kritiska dimensioner:Identifiera egenskaperna som driver passform/funktion.
- Tolerans tillvägagångssätt:Där snäva toleranser verkligen krävs; standardtoleranser någon annanstans.
- Krav på finish:Ytfinish mål endast på relevanta ytor; kosmetiska behov om några.
- Sekundära processer:Värmebehandla, anodisera, plätering, passivering, märkning, rengöring.
- Besiktningsförväntningar:Första artikeln, provtagningsplan, mätningar och rapporteringsformat.
- Förpackningskrav:Bulk kontra individuellt skyddade, märkningsbehov.
Denna nivå av tydlighet minskar vanligtvis offerttiden, förbättrar priskonsistensen och hjälper dig att jämföra leverantörer baserat på samma antaganden.
FAQ
F:Vilka typer av delar har mest nytta av CNC-svarvning?
A:Delar med cylindrisk geometri – axlar, bussningar, hylsor, gängade kopplingar, stift, distanser – speciellt när koncentricitet, rundhet eller repeterbarhet över satser är viktiga.
F:Varför citerar två leverantörer samma ritning så olika?
A:De kan anta olika toleranser, inspektionsintensitet, installationsstrategi, verktygsbehov eller efterbehandlingsrutter. En standardiserad offertförfrågan som definierar viktiga funktioner och verifieringsförväntningar gör prissättningen mycket mer jämförbar.
F:Ska jag kräva snäva toleranser på alla dimensioner för att vara säker?
A:Vanligtvis nej. Snäva toleranser ökar bearbetningstiden och inspektionskostnaderna. Tillämpa snäv kontroll endast på funktionella passningar och inriktningsfunktioner; slappna av på icke-kritiska dimensioner för att minska kostnaderna med bibehållen prestanda.
F:Hur kan jag undvika trådproblem?
A:Ange gängstandard och klass, förtydliga om beläggning/plätering appliceras och kom överens om mätning (GO/NO-GO). Om tråden är kritisk, begär verifieringsposter eller godkännande av första artikeln.
F:Vad ska jag göra om ytfinishen har betydelse för tätning eller lager?
A:Sätt ett ytfinishmål (Ra) på de specifika ytorna, inte hela delen, och bekräfta hur leverantören mäter det. Detta håller kostnaderna under kontroll samtidigt som funktionen skyddas.
F:Hur minskar jag ledtiden för svarvade delar?
A:Tillhandahålla kompletta filer, markera viktiga funktioner tydligt, undvik onödiga snäva toleranser och diskutera materialtillgänglighet och sekundära processer tidigt. Att snabbt godkänna en första artikel förhindrar också produktionsuppehåll.
Slutanteckningar
När det görs rätt,CNC-svarvningär inte bara ett bearbetningsalternativ – det är ett förutsägbart produktionssystem. De bästa resultaten kommer från anpassning: tydliga funktionskrav, realistiska toleranser, överenskomna inspektionsmetoder och en leverantör som kommunicerar som en tillverkande partner.
Om du vill ha ett team som kan granska dina ritningar, föreslå tillverkningsbara förbättringar och stödja både prototyper och produktionskörningar,Shenzhen Honmor Precision Technology Co., Ltd.är redo att hjälpa till. Berätta för oss din applikation, kvantitet, material och kritiska egenskaper – sedankontakta ossför att få en offert och praktisk feedback kan du använda direkt.
Relaterade nyheter
- Vad gör komplexa 5-axliga CNC-bearbetningsdelar till ryggraden i avancerad tillverkning?
- Varför högtoleranssvarvade titandelar är ryggraden i rymd- och medicinsk innovation?
- Varför är 5-axliga CNC-bearbetade bildelar det smarta valet för komplexa fordonskomponenter?
- Varför är CNC-aluminiumsvarvade delar den föredragna lösningen för lätta, högprecisionskomponenter?
- Kan snabba 3D-tryckta prototyper verkligen accelerera din FoU och sänka kostnaderna?
- CNC-prototypmetallkomponenter: Varför är de viktiga för ditt nästa projekt
Lämna ett meddelande till mig