Varför håller svarvsvarvning av schweizisk typ precisionsdelar stabila när allt annat börjar böjas?
Abstrakt:Små, smala, högprecisionsdelar är notoriskt lätta att förvränga under bearbetning - speciellt när du jagar snäva toleranser, ren ytfinish och repeterbarhet i stor skala.Svarvsvarv av schweizisk typär byggd speciellt för att lösa dessa huvudvärk genom att stödja arbetsstycket nära skärpunkten, minska nedböjningen och möjliggöra flera operationer i en enda installation. I den här artikeln får du lära dig vad som gör schweizisk bearbetning annorlunda, när det är rätt val, hur man designar delar som fungerar smidigt, vilka material och sekundära processer som passar ihop med det och vad man ska leta efter hos en tillverkande partner när kvalitet och leverans inte kan glida.
Innehållsförteckning
- Svarvsvarv av schweizisk typ på vanlig engelska
- När svarvning av schweizisk typ är det bästa valet
- Hur processen fungerar och vad den löser
- Designtips som minskar kostnader och risker
- Material och ytbehandlingar som passar bra med schweizisk bearbetning
- Kvalitetskontroll och dokumentation som du faktiskt kan använda
- Hur man väljer rätt leverantör för schweizisk svarvning
- FAQ
- Nästa steg
Skissera
- Definiera schweizisk svarvning och varför den beter sig annorlunda än konventionell svarvning
- Matcha processen med verkliga smärtpunkter som deformation, grader och instabila toleranser
- Förklara arbetsflödet från stångmatning till cut-off och delhantering
- Dela riktlinjer för design för tillverkning för att förbättra avkastningen och minska kostnaderna
- Täck materialval, ytbehandlingar och typiska sekundära operationer
- Förtydliga vilken inspektion och dokumentation som hjälper köpare att minska risken
- Tillhandahåll en checklista för val av leverantör plus praktiska vanliga frågor
Svarvsvarv av schweizisk typ på vanlig engelska
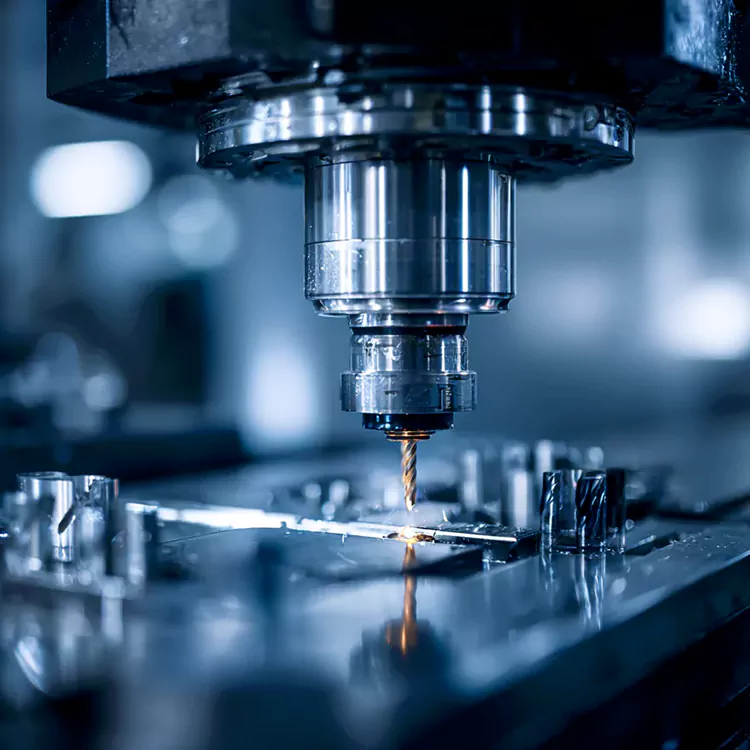
Svarvsvarvning av schweizisk typ (ofta kallad "schweizisk svarvning" eller "svarvning med glidande huvudstock") är en bearbetningsmetod designad för detaljer med liten diameter och långa, smala geometrier som tenderar att böjas, skratta eller glida utanför toleransen på standardsvarvar.
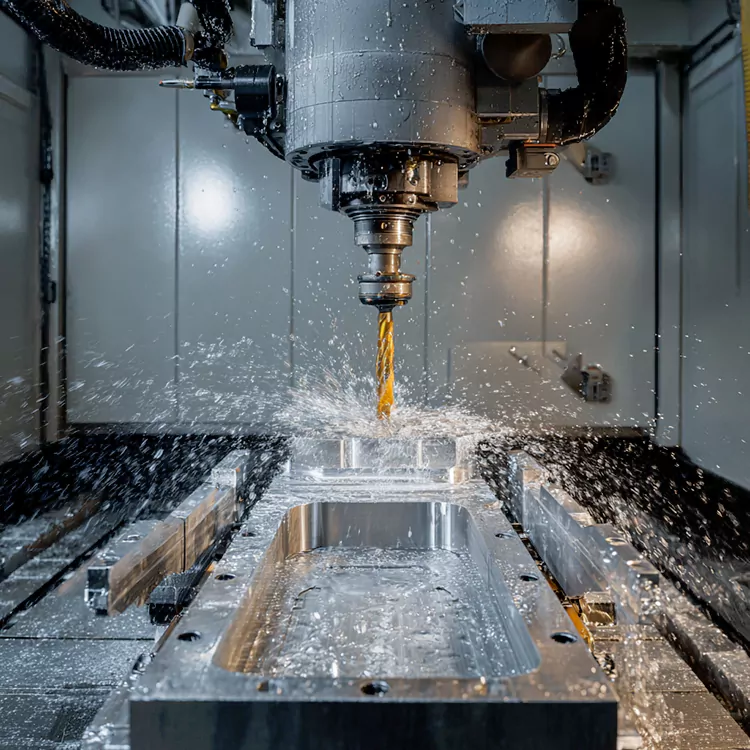
Den viktigaste skillnaden ärhur arbetsstycket stöds. Istället för att lämna en lång sticka av material hängande (där den kan piska eller böjas), styr schweiziska maskiner stången genom enstyrbussningsom stöder materialet mycket nära där skärningen sker. Det stödet minskar nedböjningen dramatiskt, vilket är en av de största orsakerna till dimensionsvariationer och problem med ytfinish.
- Mer stabilitet:Stöd nära verktygsspetsen hjälper till att förhindra böjning och prat.
- Fler funktioner per cykel:Många schweiziska maskiner kombinerar svarvning, fräsning, borrning och tväroperationer i ett program.
- Bättre repeterbarhet:Stabila skärförhållanden ger ofta konsekventa resultat över långa produktionsserier.
- Effektiv för stångmatad produktion:Perfekt när du vill ha kontinuerlig bearbetning från stånglager med minimal hantering.
Om din del är kort och tjock kan en vanlig CNC-svarv vara helt ok. Men när delar blir tunna, långa, ömtåliga eller funktionstäta, blir Swiss Type Lathe Turning mindre av en "trevlig att ha" och mer av en "detta kommer att rädda ditt projekt."
När svarvning av schweizisk typ är det bästa valet
De flesta köpare börjar inte med att säga "Jag behöver schweizisk bearbetning." De börjar med problem:
- "Min toleransrapport ser bra ut på papper, men sammansättningar passar inte konsekvent."
- "Delarna får hela tiden verktygsmärken eller avsmalnande."
- "Vi ser grader som är svåra att ta bort utan att skada funktioner."
- "Vi behöver flera operationer, och varje handoff lägger till risk och ledtid."
Svarvsvarvning av schweizisk typ är ofta den bästa lösningen när dina delar har en eller flera av dessa egenskaper:
- Små diametraroch snäva toleranszoner
- Högt förhållande mellan längd och diameter(smala delar som beter sig som fjädrar)
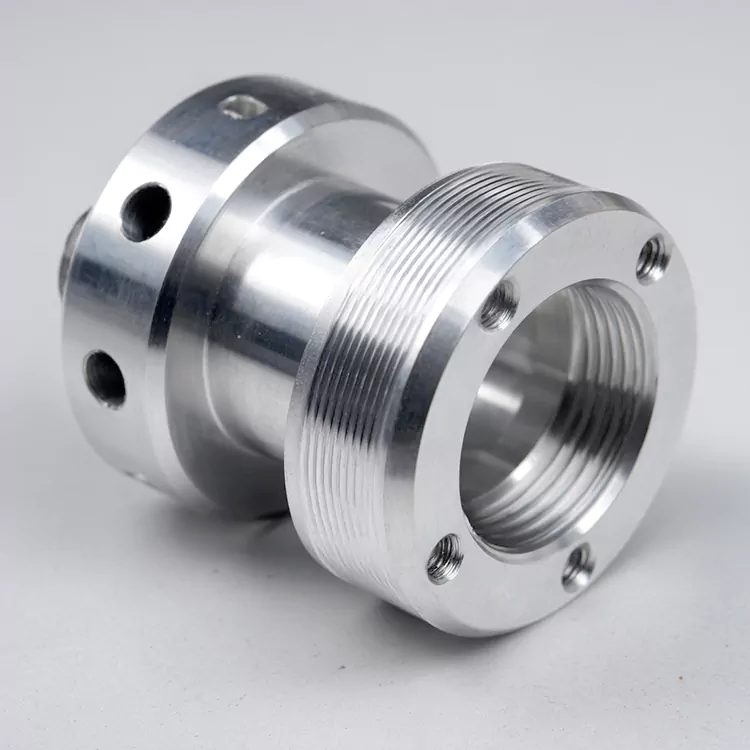
- Komplexa funktionersåsom plana, tvärhål, gängor, spår eller fräst geometri
- Medium till hög volymproduktion där konsekvens är lika viktig som hastighet
- Kosmetiska eller funktionella ytkravsom inte kan "poleras ut" senare
| Gemensam köpare smärtpunkt | Vad Swiss Turning förändrar | Praktiskt resultat |
|---|---|---|
| Långa, tunna delar böjs under skärning | Styrbussning stöder material nära skärområdet | Stabilare dimensioner, mindre avsmalning, bättre konsistens |
| Prat ruinerar finish och tolerans | Kortare längd utan stöd minskar vibrationer | Jämnare ytor och färre kasserade delar |
| För många inställningar för att lägga till tvärhål/lägenheter | Multiverktygskapacitet stöder kombinerad svarvning + fräsning | Färre överlämningar, minskad ledtid, lägre risk |
| Grader på små kanter är svåra att ta bort | Stabil skärning och optimerade verktygsbanor förbättrar eggkontrollen | Renare kanter och enklare avgradningsstrategi |
Hur processen fungerar och vad den löser
Tänk på en schweizisk maskin som ett produktionssystem byggt kring kontrollerad materialmatning och synkroniserade verktyg. Här är vad som vanligtvis händer i en svängningscykel av schweizisk typ:
- Stångmatning:Maskinen drar stångstocken framåt med precisionskontroll.
- Styrbussningsstöd:Stången passerar genom en bussning som håller den styv nära skärzonen.
- Huvudsvarvningsoperationer:Verktyg skär diametrar, avsmalningar, spår och gängor medan delen förblir stödd.
- Korsoperationer:Levande verktyg kan fräsa plattor, borra tvärhål eller skapa nyckelfunktioner utan att flytta till en separat maskin.
- Avskärning och delhantering:Den färdiga delen separeras från stången och samlas upp med minimal hanteringsskada.
Detta arbetsflöde är viktigt eftersom precisionens största fiender ärokontrollerad rörelseochextra hantering. Varje gång en del tas bort, kläms igen, återindikeras eller transporteras till en annan operation, ökar sannolikheten för variation. Schweizisk svarvning är byggd för att hålla delen stabil, stödd och kontinuerligt bearbetad tills jobbet är klart.
Vad det löser i verkliga termer:Om du köper precisionskomponenter för medicinsk utrustning, elektronik, optik, fordonssensorer eller industriella enheter, är målet inte bara "snäv tolerans". Målet ärförutsägbart monteringsbeteende— delar som passar på samma sätt idag, nästa månad och efter din volymskala.
Designtips som minskar kostnader och risker
Swiss Type Lathe Turning kan göra imponerande arbete – men du får bättre priser, högre avkastning och snabbare leverans när designen matchar processen. Dessa praktiska riktlinjer hjälper till att undvika vanliga överraskningar:
- Ange toleranser med avsikt:Håll snäva toleranser endast där funktionen kräver det. Övertolerans kan öka kostnaden och inspektionstiden.
- Klockans längd-till-diameter-förhållande:Schweizisk bearbetning hanterar smala delar bra, men extrema utväxlingar kan fortfarande kräva speciell strategi (verktyg, matningar, stöd eller driftordning).
- Standardisera gängor och verktygsvänliga radier:Röd trådform och vettiga filéer minskar programmerings- och verktygskomplexiteten.
- Plan för gradkontroll:Små kanter och tvärhål kan skapa gradutmaningar – ställ krav på kantbrott tydligt och realistiskt.
- Välj funktioner som kan slutföras i en cykel:Rikta in plattor, hål och nyckelgeometri så att maskinen kan nå dem effektivt.
| Funktion / Krav | Vad ska klargöras | Varför det spelar roll |
|---|---|---|
| Kritiska toleranszoner | Vilka mått drev passform/funktion | Hjälper till att prioritera kontroll och undvika onödiga kostnader |
| Ytfinish | Där finishen är funktionell kontra kosmetisk | Förhindrar överbearbetning och säkerställer prestanda |
| Kantskick | Bryt kanter, gradningsnivå eller "skarp tillåten" | Minskar otydlighet och omarbetning |
| Material och värmebehandling | Temperation/konditionskrav och timing | Påverkar bearbetbarhet, förvrängningsrisk och slutliga dimensioner |
| Besiktningsförväntningar | Provtagningsplan och rapporteringsformat | Snabbar upp godkännandet och förhindrar fram och tillbaka |
Köparens genväg:Om du delar en ritning plus en kort anteckning som beskriver delens funktion och sammankopplingsförhållanden, kan din leverantör ofta föreslå smartare kontrollpunkter, kostnadsbesparande justeringar och mer tillförlitliga inspektionsplaner.
Material och ytbehandlingar som passar bra med schweizisk bearbetning
Svarvsvarvning av schweizisk typ används ofta inom ett brett spektrum av metaller och tekniska plaster. Det bästa valet beror på mekaniska egenskaper, korrosionsbeständighet, vikt, ledningsförmåga och dina efterbehandlingskrav.
Vanliga material:
- Rostfria stål:Perfekt för korrosionsbeständighet och hållfasthetskänsliga delar
- Aluminiumlegeringar:Lättviktig, effektiv att bearbeta, används ofta i elektronik och fixturer
- Mässing och kopparlegeringar:Utmärkt bearbetningsförmåga, populär för elektriska komponenter
- Titan:Hög hållfasthet mot vikt och korrosionsbeständighet för krävande applikationer
- Teknisk plast:Alternativ som PEEK, PTFE eller acetal för isolerings- och kemikalieresistensbehov
Typiska sekundära operationer:
- Gradning och kantbearbetning för monteringssäkerhet
- Värmebehandling (efter behov av styrka eller slitage)
- Anodisering, plätering, passivering eller beläggning beroende på miljö och prestandamål
- Lasermärkning för spårbarhet eller varumärke (när specificerat)
En praktisk anmärkning: efterbehandlingsstegen kan ändra dimensionerna något beroende på processtyp och tjocklek. Om en funktion är känslig är det värt att diskutera om den ska bearbetasföreellerefterefterbehandling – och vilka dimensioner som ska verifieras i varje steg.
Kvalitetskontroll och dokumentation som du faktiskt kan använda
Precisionsköpare behöver inte bara delar – de behöver förtroende. De bästa leverantörerna behandlar inspektion och dokumentation som ett sätt att minska din nedströmsrisk, inte som en rutakontroll.
Vad pålitlig kvalitetskontroll ofta inkluderar:
- Tydlig inspektionsplanering:Identifiera nyckelegenskaper och mätmetoder innan produktionsramper
- Pågående kontroller:Verifiera kritiska dimensioner under körningen, inte bara i slutet
- Konsekventa mätmetoder:Använd lämpliga mätare, kalibrerade verktyg och stabila rutiner
- Handlingsbara rapporter:Mätdata som är läsbara och kopplade till ritningskrav
Vanlig dokumentation du kan begära (beroende på ditt program):
- Materialcertifikat och spårbarhetsdetaljer
- Besiktningsrapporter från första artikeln för första godkännande
- Batchinspektionsposter och dimensionssammanfattningar
- Processanteckningar för speciella krav (efterbehandling, märkning, hantering)
Om du någonsin har fått en rapport som ser officiell ut men som inte hjälper dig att fatta beslut, vet du redan varför det här är viktigt. Fråga din leverantör vad de mäter, hur de mäter det och vad som utlöser korrigerande åtgärder när variation uppstår.
Hur man väljer rätt leverantör för schweizisk svarvning
Svarvsvarvning av schweizisk typ är en specialiserad kapacitet—så leverantören du väljer påverkar mycket mer än priset. Du väljer också deras tekniska omdöme, processdisciplin och förmåga att hålla produktionen stabil när volymen ökar.
Här är en enkel checklista för att utvärdera en tillverkningspartner:
- Ingenjörsstöd:Granskar de proaktivt din ritning för risker, problem med toleransstack och problem med grader?
- Processkapacitet:Kan de genomföra flera operationer i en cykel för att minska handoffs?
- Kvalitetskonsistens:Förklarar de inspektionsrutiner och ger meningsfulla mätresultat?
- Kommunikation:Ställer de rätt frågor tidigt (funktion, parningsdelar, slutprioritet) istället för att gissa?
- Skalbarhet:Kan de stödja både prototypbyggen och stabil återkommande produktion?
Där Shenzhen Honmor Precision Technology Co., Ltd. passar in:Om ditt program kräver schweizisk svarvning för högprecisionskomponenter med liten diameter, bör en kompetent leverantör kunna kombinera processplanering, praktisk designåterkoppling och disciplinerad inspektion för att minska överraskningar. Målet är enkelt: delar som kommer redo att monteras – utan dolda problem som dyker upp först efter att du är under deadlinepress.
FAQ
F: Vilka typer av delar drar mest nytta av Swiss Type Lathe Turning?
A:Små, smala, funktionsrika komponenter – särskilt de med snäva toleranskrav, tvärhål, plana, gängor, spår och förväntningar på ytfinish. Det är särskilt användbart när det är viktigt att minimera nedböjning och hantering.
F: Är schweizisk svarvning endast för högvolymproduktion?
A:Inte bara. Medan stångmatad effektivitet lyser vid upprepad produktion, kan schweizisk bearbetning också vara effektiv för prototyper när din geometri är svår att stabilisera på konventionell utrustning. Nyckeln är om processen minskar risken och omarbetar för din specifika design.
F: Kan schweiziska maskiner hantera fräsfunktioner också?
A:Många schweiziska konfigurationer stöder strömförande verktyg som kan fräsa plattor, borra tvärhål och skapa funktioner som annars skulle kräva sekundära operationer. Den exakta kapaciteten beror på maskinens konfiguration och verktygsstrategi.
F: Hur ska jag specificera gradningskrav för små delar?
A:Var tydlig. "Grada alla kanter" kan tolkas olika beroende på geometri. Om en skarp kant krävs funktionellt, ring det. Om du behöver en konsekvent kantbrytning, specificera förväntningarna tydligt så att leverantören kan planera ett lämpligt tillvägagångssätt.
F: Vilken information hjälper en leverantör att citera korrekt?
A:En tydlig ritning (med toleranszoner och krav på finish), material- och ytbehandlingskrav, målmängd och en notering om delfunktion eller sammankopplingsförhållanden. Om vissa dimensioner är kritiska för montering, flagga dem – detta förbättrar ofta både prissättning och tillförlitlighet.
Är du redo att göra dina små precisionsdelar mer förutsägbara?
Om du kämpar mot inkonsekvent passform, verktygsmärken, gradproblem eller långa ledtider orsakade av flera inställningar, kan Swiss Type Lathe Turning vara den renaste vägen till stabil kvalitet och jämnare produktion. Dela din ritning och nyckelkrav medShenzhen Honmor Precision Technology Co., Ltd. och låt ett erfaret team hjälpa dig att välja en bearbetningsplan som skyddar toleranser, förbättrar repeterbarheten och minskar onödiga kostnader — då kontakta ossför att starta din projektdiskussion.
Relaterade nyheter
- Vad gör komplexa 5-axliga CNC-bearbetningsdelar till ryggraden i avancerad tillverkning?
- Varför högtoleranssvarvade titandelar är ryggraden i rymd- och medicinsk innovation?
- Varför är 5-axliga CNC-bearbetade bildelar det smarta valet för komplexa fordonskomponenter?
- Varför är CNC-aluminiumsvarvade delar den föredragna lösningen för lätta, högprecisionskomponenter?
- Kan snabba 3D-tryckta prototyper verkligen accelerera din FoU och sänka kostnaderna?
- CNC-prototypmetallkomponenter: Varför är de viktiga för ditt nästa projekt
Lämna ett meddelande till mig